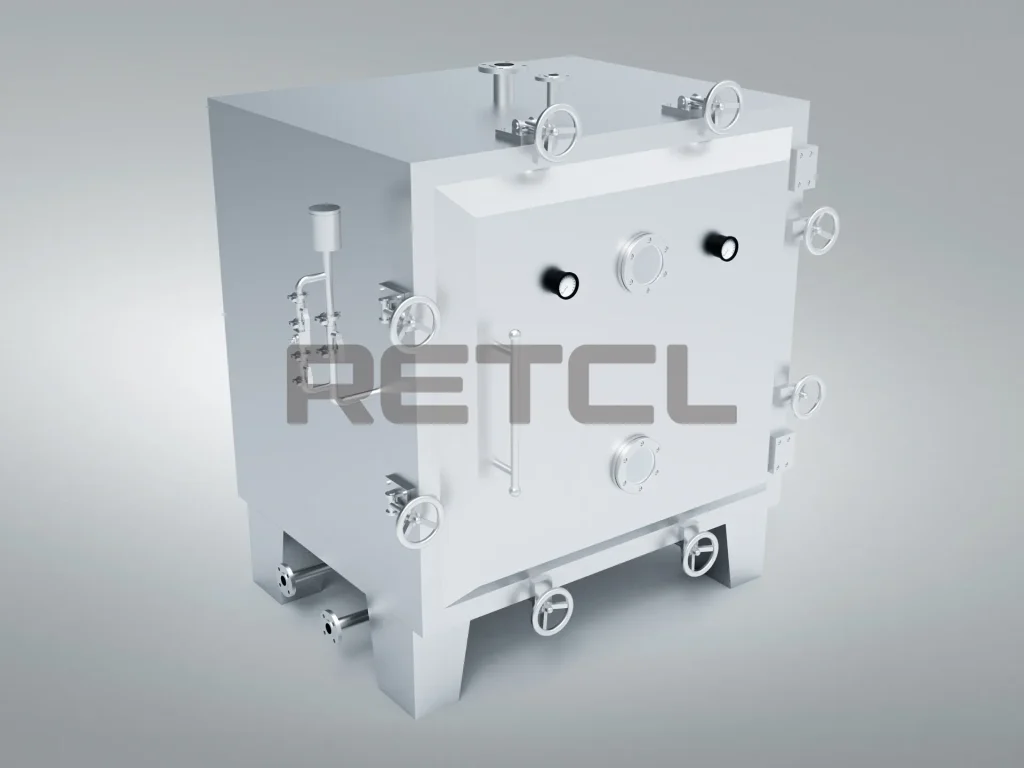
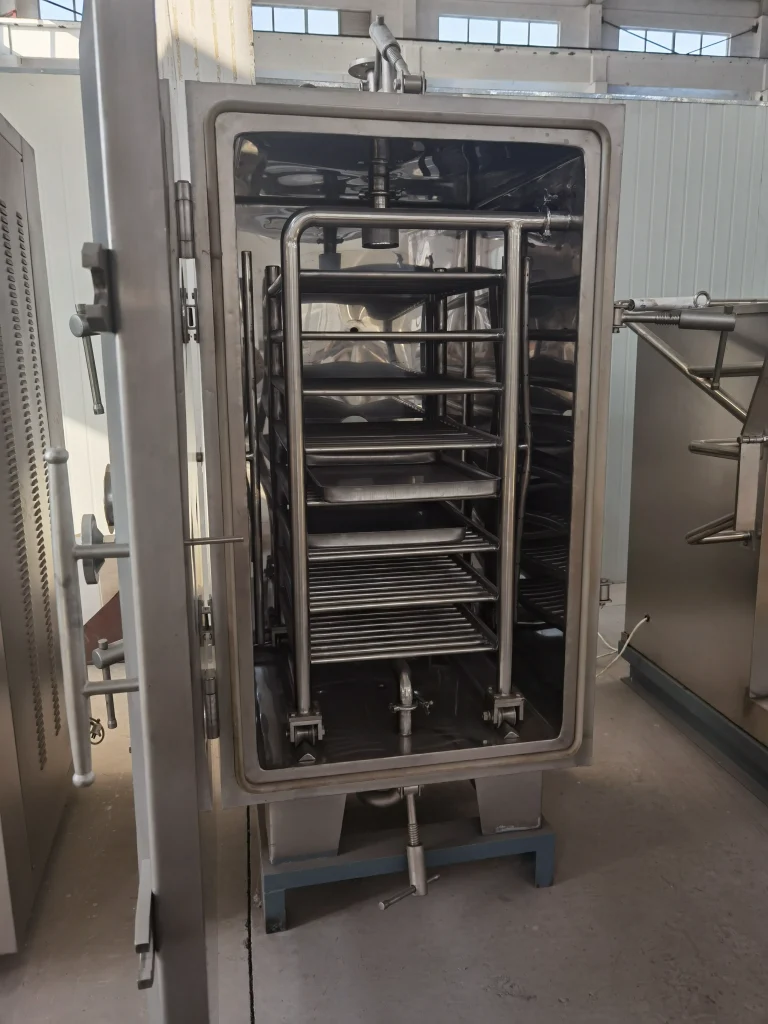
真空托盘干燥机——又称静态真空箱式干燥机或真空层架干燥机——是将物料置于密封腔体内加热层架上的固定托盘中,在真空状态下进行干燥的设备。热量通过层架传导至托盘,再传入物料;同时,低压环境降低了水的沸点,使干燥过程可在40–80°C下完成,全程无需翻动物料,也无需通入干燥气体。
该设备最显著的特点是物料始终保持静止状态。这既是其最大优势,也是其主要局限。
背景概述:为何买家仍青睐这种“最慢”的真空干燥机
在各类真空干燥设备中,其他机型大多通过翻滚、螺旋输送或桨叶搅拌等方式对物料进行扰动,以加快传热速度。而真空托盘干燥机却刻意避免任何形式的搅动,但即便如此,它仍是制药和精细化工行业中最常被选用的真空干燥设备之一。原因在于,某些产品完全无法承受任何机械作用:例如易碎的晶体在桨叶作用下会破碎;高活性原料药必须确保每一克都留在可追溯、可单独识别的托盘中;又如小批量临床试验样品,与因磨损导致的产品损失相比,延长干燥周期所带来的成本微不足道。在这些特定约束条件下,较长的干燥时间是必要代价,而非设备缺陷。
工作原理
- 装料——将物料均匀铺放在托盘中,再将托盘放入腔体内的中空层架上。
- 密封与抽真空——关闭箱门,启动真空泵将腔体压力降至通常为10–100 mbar的真空状态。
- 间接加热——热水、蒸汽或导热油在层架内部循环流动。热量以传导方式传递:层架→托盘→物料。
- 低温蒸发——在30 mbar压力下,水的沸点约为24°C;在100 mbar下约为46°C。因此水分可在远低于常压沸点的温度下蒸发。
- 蒸汽捕集——产生的蒸汽在进入真空泵前被导入冷凝器(这对溶剂回收至关重要)。
- 冷却与出料——破空前可先对层架进行冷却,避免产品在高温状态下接触外界空气。
为何选择静态托盘式设计?
无机械搅动意味着:
- 易碎晶体和团聚体可保持完整——不会破坏颗粒结构
- 无磨损、不产生细粉——对于粒径分布有严格要求的产品尤为重要
- 产品区域内无运动部件——结构简单、运行可靠、易于清洁,杜绝批次污染风险
- 批次全程可追溯——每个托盘均可独立标识,这在制药及高附加值生产中至关重要
真空操作意味着:
- 物料温度低,有效保护热敏性材料
- 几乎无氧气环境,防止氧化和变色
- 溶剂回收简便——仅需一台冷凝器即可高效收集
- 低于常压的沸点使那些在热风干燥中易分解的物料也能安全干燥
不可忽视的权衡取舍
由于物料处于静止状态,传热成为瓶颈。只有托盘底部与加热层架直接接触,而干粉本身导热性差,因此干燥时间较长——通常需要8–24小时,甚至更久。料层厚度直接影响干燥时长;若料厚增加一倍,干燥时间的增幅往往超过一倍。
| 真空托盘干燥机(静态) | 锥形/螺带真空干燥机 | 旋转锥体真空干燥机 | 真空桨叶/耙式干燥机 | |
|---|---|---|---|---|
| 搅动方式 | 无 | 螺旋/螺带 | 翻滚 | 桨叶/耙齿 |
| 颗粒损伤程度 | 无 | 低至中等 | 低 | 中等 |
| 传热效率 | 较差(瓶颈) | 良好 | 良好 | 很好 |
| 典型干燥周期 | 8–24小时以上 | 4–12小时 | 4–10小时 | 2–8小时 |
| 人工需求 | 高(需手动装卸托盘) | 低 | 低 | 低 |
| 适用批量 | 中小批量 | 中大批量 | 中等批量 | 中大批量 |
| 最佳应用场景 | 易碎、高价值、小批量产品 | 通用型含溶剂湿滤饼 | 流动性好的粉体 | 膏状物、污泥、高含水率物料 |
人工成本是隐性支出。 手动装卸托盘不仅耗时,而且在处理高活性化合物时还存在人员暴露风险。当企业最终决定淘汰真空托盘干燥机时,通常并非因为干燥性能不足,而是受制于过高的人工成本和过长的干燥周期。
应用领域
- 制药行业——原料药及中间体,尤其是含溶剂的湿滤饼;喷雾干燥后的二次干燥,以满足ICH Q3C残留溶剂限度要求;小批量临床试验样品
- 精细与特种化工——热敏性中间体、对色泽有严格要求的染料和颜料
- 食品与保健品——提取物、植物原料、高附加值粉体
- 先进材料——电池前驱体及需在无氧环境下干燥的材料
- 研发与中试——单位成本低且批次可完整追溯,使其成为小规模试验的首选设备
一种极为常见且合理的工艺组合是:上游配置喷雾干燥机或过滤/离心机→下游采用真空托盘干燥机进行最终脱溶。此时托盘干燥机并非用于大量脱水,而是将残留溶剂精确控制在严格指标以内。如需深入了解该设备在制药工艺流程中的具体应用,请参阅我们的制药喷雾干燥指南。
为何料层厚度是决定干燥时间的关键因素
热量必须从托盘底部向上逐层传导至物料内部,而干粉导热性极差——其导热系数往往接近松散隔热材料。在静态料床中,传热距离随料层厚度增加而增大,同时热阻也随之升高,因此干燥时间与料厚并非线性关系。例如,当料厚为20毫米时,干燥可能只需10小时;但同样的物料若铺至40毫米厚,干燥时间很可能长达25小时,而非简单的20小时。这也解释了为何“通过加厚料层来提高产能”通常是一种得不偿失的做法——表面上看单批处理量增加了,但干燥周期却不成比例地延长,实际日产量反而可能下降。
由此得出的实际结论是:只有在明确标注对应料层厚度的前提下,干燥时间的报价才具有参考价值。如果供应商仅给出“12小时”的干燥时间而未说明料厚,则该数据既无法与其他厂商横向比较,也无法用于制定生产排程。
选型时需明确的技术要点
- ☐ 层架面积及托盘数量——应基于您实际的料层厚度核算,而非名义值
- ☐ 干燥时间估算所依据的料层厚度(务必主动询问——此参数影响全局)
- ☐ 加热介质类型及温控范围——热水、蒸汽或导热油
- ☐ 整组层架的温度均匀性,而非仅提供平均值
- ☐ 可达到的真空度及与您蒸汽负荷相匹配的泵型
- ☐ 若涉及溶剂干燥,需确认冷凝器规格及溶剂回收效率
- ☐ 出料前的层架冷却功能
- ☐ 处理溶剂时的防爆措施
- ☐ 材质及表面处理——制药级应用需采用316L不锈钢并提供Ra值证明文件
- ☐ 支持在线清洗(CIP)或便于手动清洗的设计,以及托盘搬运的人机工程学考量
- ☐ 仪表配置——包括物料温度探头、压力监测及符合GMP要求的数据记录系统
- ☐ 针对您的物料,在预定料层厚度下实测获得的干燥曲线
常见误区与规避建议
- 未确认料层厚度就确定层架面积。 干燥时间报价所依据的料层厚度是整个技术规格中最关键的参数,但供需双方往往在不知不觉中采用了不同的假设值。
- 仅关注层架平均温度。 决定所有托盘能否同时达到目标含水量的,是整组层架的温度均匀性,而不仅仅是平均温度。
- 与搅动式干燥机比较时低估人工成本。 纸面价格更低的真空托盘干燥机,一旦计入人工装卸托盘的成本和较长的干燥周期,实际总成本反而可能更高。
- 处理溶剂时忽略冷凝器选型讨论。 溶剂回收效率是一项具体的技术指标,而非简单的勾选项目——应要求供应商提供具体数值,而非仅仅确认“配有冷凝器”。
- 误以为干燥时间与料层厚度呈线性关系。 事实并非如此——由于热量必须从底部向上穿透越来越厚且导热性差的料层,料厚增加一倍,干燥时间的增幅往往超过一倍。
- 为追求单批高产量而盲目加厚料层。 这种想法可以理解,但由于干燥周期的延长速度远快于料厚的增加,日总产量往往不升反降——正确的做法通常是保持原有料厚、增加托盘数量,而非单纯加厚料层。
迅驰干燥(RETCL PROCESS)能为您做什么
我们既生产真空托盘干燥机(静态真空箱式干燥机),也制造常在其产能不足时被选用的搅动式真空干燥机——因此,当您的产量已超出托盘干燥机的适用范围时,我们不会刻意推荐您选用该机型。
判断真空托盘干燥机是否适合您的唯一关键指标,是在您实际料层厚度下的干燥时间,而这一数据无法仅凭物料物性准确计算。我们的中试实验室可为您实测:包括干燥曲线、可达到的残余水分或溶剂含量,以及在您实际运行料厚下的完整干燥周期。中试测试为付费工程服务,测试报告归您所有——其中还会包含坦诚评估:若搅动式干燥机更适合您的需求,我们也会如实告知。
要准确掌握您的干燥周期,唯一可靠的方法就是在实际料层厚度下进行实测。 欢迎寄送样品给我们进行测试。
常见问题解答
真空托盘干燥机适用于哪些场景?
适用于中小批量干燥热敏性、易碎或含溶剂物料——如制药原料药及中间体、精细化学品、植物提取物和电池材料等。它也广泛用作喷雾干燥后的二次干燥工序,以将残留溶剂控制在严格限值以内。
静态真空箱式干燥机与真空托盘干燥机是同一种设备吗?
是的——静态真空箱式干燥机、真空托盘干燥机、真空层架干燥机和真空箱式干燥机指的都是同一种设备:即在密封真空腔体内,将物料置于加热层架上的固定托盘中进行干燥,全程无搅动。
真空托盘干燥通常需要多长时间?
一般需8–24小时,有时甚至更长,因为向静态料床传热是主要限制因素。料层厚度是最关键的影响变量——料层越厚,干燥时间的增幅越大。针对您特定物料的干燥时间应通过实测确定,而非估算。
为什么真空托盘干燥机比搅动式真空干燥机慢?
因为物料始终静止不动,热量只能通过托盘底部以传导方式传入产品,而干粉的导热性很差。相比之下,搅动式干燥机不断使物料与加热表面接触更新,因此其干燥周期通常缩短至前者的二分之一到五分之一。
真空托盘干燥机能否回收溶剂?
可以。由于干燥腔体密闭,且蒸汽在进入真空泵前先经过冷凝器,因此溶剂回收简便高效——这也是该设备被广泛用于处理含溶剂制药湿滤饼的主要原因之一。