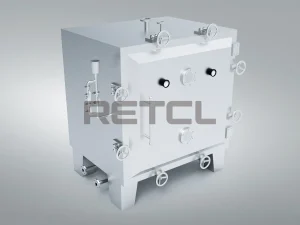
这两种设备都是利用向上的热气流使颗粒悬浮。它们的区别仅在于一点:制粒机通过向流化床中喷入液态粘合剂,使小颗粒粘聚成较大的颗粒;而干燥机则仅仅去除水分。同一台设备往往可以兼有两种功能——先在同一批次中完成制粒,再直接干燥颗粒——这也是为什么这两个术语常被混用,以及采购方容易感到困惑的原因。
实际的关键问题不在于哪种设备“更好”,而在于你的工艺是需要改变粒径,还是仅仅需要去除水分。
背景简述:为何混淆如此普遍
从机械结构上看,流化床制粒机不过是在流化床干燥机上加装了一套喷雾系统——这正是两者在日常交流、询价请求乃至供应商报价中经常被混为一谈的原因,尤其是在报价未明确说明具体包含哪些功能的情况下。这种混淆会带来实际损失:有些买家本需要制粒功能,却只订购了普通干燥机,直到设备安装到位后才发现功能缺失;另一些买家其实只需干燥,却购买了完整的制粒机,结果在从未使用的喷雾系统、泵组和控制装置上多花了冤枉钱。
流化的作用原理
空气从颗粒床层下方的多孔分布板向上吹入。当气速低于临界值时,床层保持静止。当达到最小流化速度时,气流曳力与颗粒重力达到平衡,床层呈现出类似沸腾液体的状态——颗粒循环运动、床层膨胀,每个颗粒都被热气体所包围。
由此带来两个重要效果,也正是流化床得以广泛应用的原因:
- 气固接触面积极大——干燥快速且均匀,无局部热点,也不会出现过度干燥的情况
- 颗粒处于运动状态且彼此分散——这使得向其表面喷涂粘合剂成为可能
流化床干燥机:去除水分
湿物料在热空气中流化,水分蒸发后随尾气排出。
适用于流动性良好、易于流化的颗粒、晶体及粉末,粒径范围通常在50微米至数毫米之间。由于颗粒悬浮于气体中而非在金属表面上拖行,干燥过程快速(通常以分钟计,而非小时)且温和。
典型应用: 压片前药品颗粒的干燥、食品粉体、精细化工产品、化肥、塑料粒子及电池材料等。
主要限制在于物料必须具备良好的流化性能。过细的粘性粉末易产生沟流或形成死区;粒径分布过宽时,细粉会被夹带而粗颗粒仍滞留不动;粘性物料则可能发生不可控的团聚。若遇到此类问题,可采用振动流化床,通过施加机械振动来辅助流化。
流化床制粒机:构建颗粒
设备主体和流化原理与干燥机相同,额外增加的是一套粘合剂喷雾系统——包括将液态粘合剂喷入流化床的喷嘴,以及用于协调喷雾速率与干燥速率的控制系统。
其工作机理如下:
- 细粉被流化
- 粘合剂溶液以细小液滴形式喷洒到运动中的颗粒表面
- 被润湿的颗粒表面变得发粘,相互碰撞时粘连并形成液桥
- 同步进行的干燥过程使液桥固化,形成稳定的颗粒
- 随着工艺循环持续进行,颗粒不断长大,直至达到目标粒径
- 停止喷雾,继续利用同一股气流将颗粒干燥至最终含水量
为什么要进行制粒? 细粉流动性差、易分层、扬尘严重,且压缩性能不稳定。制粒可获得流动性好、便于处理、成分均匀、堆密度可控、粉尘少且溶出性能更优的颗粒。在压片工艺中,制粒往往是确保片重和含量均匀性的必要步骤。
关键控制点在于喷雾速率与蒸发速率之间的平衡。喷雾过快会导致床层过湿、颗粒失控团聚甚至塌床——即所谓的“湿淬灭”,这是最常见的失败模式。喷雾过慢则会使粘合剂在形成液桥之前就已干燥,最终只能得到细粉而非颗粒。正是由于需要精确维持这一平衡,制粒工艺的复杂度确实远高于单纯的干燥。
对比一览
| 流化床干燥机 | 流化床制粒机 | |
|---|---|---|
| 用途 | 去除水分 | 增大粒径 |
| 粘合剂喷雾 | 无 | 必需 |
| 粒径变化 | 不变(可能有轻微磨损) | 增大且可控 |
| 工艺控制参数 | 温度、风量、时间 | 另加喷雾速率、雾化压力、喷嘴位置 |
| 单批周期时长 | 数分钟 | 较长——需经历颗粒生长及后续干燥阶段 |
| 操作难度 | 简单直接 | 需进行工艺开发 |
| 设备投资成本 | 基准水平 | 较高——含喷雾系统、泵组及控制系统 |
| 产出物 | 原料的干燥形态 | 经设计改性的全新产品 |
同一台设备能否兼顾两种功能?
可以,这在制药和精细化工行业也是常规配置。流化床制粒机本质上就是加装了喷雾系统的流化床干燥机,因此可在同一批次中先制粒、后干燥。
若再加装Wurster组件(即带底部喷雾的导流筒),同一台设备还能实现颗粒包衣——用于掩味、防潮或控释。这样一来,单机即可覆盖干燥、制粒和包衣三大功能,这便是流化床多功能一体机的理念。
如果你完全无需改变粒径,则应选择纯干燥机型。它成本更低、结构更简单,操作和清洁也更方便。
如果你需要或将来可能需要增大粒径,则应选择制粒机型。虽然事后为普通干燥机加装喷雾系统在技术上可行,但通常比一步到位购置完整功能的设备更贵,集成度也更差。
顶部喷雾、底部喷雾与切向喷雾
| 配置方式 | 喷嘴位置 | 最适用场景 |
|---|---|---|
| 顶部喷雾 | 位于床层上方,向下喷射 | 制粒——结构最简单、应用最广泛 |
| 底部喷雾(Wurster) | 设于分布板内,向上喷射 | 包衣——膜层均匀,颗粒沿有序路径反复经过喷嘴 |
| 切向/旋转喷雾 | 位于旋转圆盘侧面 | 高密度颗粒、分层包覆、微丸制备 |
对于制粒而言,顶部喷雾是标准选择。而对于包衣,底部喷雾优势显著:导流筒使颗粒运动轨迹有序化,确保每个颗粒都能以一致的路径反复经过喷嘴,从而实现随机循环无法达到的均匀膜厚。
选型时需明确的技术要点
- ☐ 批量范围——以及仍能正常流化的最小批量(对研发和小批量生产尤为重要)
- ☐ 空气处理系统——加热能力、环境湿度波动时是否需要除湿、过滤等级
- ☐ 分布板设计——需匹配物料粒径
- ☐ 过滤系统——采用振打、脉冲反吹还是滤筒式,以及如何在不中断批次的情况下完成清灰
- ☐ 喷雾系统(制粒机用)——喷嘴类型、数量、安装位置、雾化空气控制方式,以及粘合剂进料采用蠕动泵还是质量流量计
- ☐ 喷雾速率控制与反馈——这是最为关键的工艺控制环节
- ☐ 物料温度与排风湿度监测——用于判断工艺终点
- ☐ 防爆措施——使用有机溶剂型粘合剂时为强制要求;即使使用水性粘合剂,也应评估粉尘爆炸风险
- ☐ 材质与表面处理——制药级应用需采用316L不锈钢,并提供表面粗糙度Ra的检测报告
- ☐ 清洁方式——是否具备在线清洗(CIP)功能,或料斗可拆卸且易于接触验证
- ☐ 出料密闭性——处理高活性物料时需考虑
- ☐ 数据记录——符合GMP规范的批生产记录
- ☐ 物料试机——物料能否正常流化、喷雾与蒸发的操作窗口如何,均需通过实际试验确定
常见误区及规避建议
- 仅笼统提出“流化床”需求,却未说明是否需要制粒功能。 虽然设备在总装图上外观相似,但喷雾系统、控制系统及验证范围的成本差异巨大。
- 低估制粒工艺开发所需的时间。 干燥主要取决于风量和温度;而制粒则需摸索出稳定的喷雾速率窗口,这必须通过实际的开发试验才能确定。
- 为仅需干燥的产品购置全套制粒配置。 喷雾系统、泵组及额外的控制装置都会显著增加成本——只有当工艺确实需要增大粒径时,才值得为此买单。
- 将喷雾速率视为设定后即可放任不管的参数。 该参数需根据蒸发速率进行动态调控与反馈;任一方向的偏离都可能导致湿淬灭或细粉过多。
- 因成本较低而在包衣应用中选用顶部喷雾。 包衣的均匀性依赖于Wurster组件所提供的有序颗粒运动路径——顶部喷雾虽也可用于包衣,但均匀度远逊一筹,这种差距会直接体现在释放速率或掩味效果上。
迅驰干燥(RETCL PROCESS)的优势所在
我们生产流化床干燥机、流化床制粒机及Wurster包衣系统,因此能够根据您的实际工艺需求而非产品目录来提供选型建议。
确定设备规格需回答两个关键问题,而这两个问题都无法仅凭理论得出答案:您的物料能否正常流化?在不导致过湿的前提下,它能承受多大的喷雾速率?我们的中试实验室可帮您明确这两点——包括最小流化速度、干燥曲线、不同喷雾速率下的颗粒生长规律、可达到的粒度分布,以及留有安全余量的工艺操作窗口。中试测试是一项付费售前工程服务,您将获得完整的测试报告,其中的数据正是编写生产级用户需求说明书(URS)所必需的。
您的粉末能否正常流化、能承受多大的喷雾速率,唯有通过实测方能知晓。
常见问题解答
流化床制粒机与流化床干燥机有何区别?
流化床干燥机仅用于去除悬浮于热空气中的颗粒所含的水分。流化床制粒机则额外配备了粘合剂喷雾系统,可使细粉粘聚成较大颗粒,并在同一批次内完成干燥。两者的设备主体和流化原理相同,区别仅在于喷雾系统及其控制装置。
流化床制粒机是否也能用于干燥?
可以——制粒与干燥通常在同一批次中连续完成。在床层流化状态下喷入粘合剂,待颗粒长大至目标尺寸后停止喷雾,再利用同一股热气流将颗粒干燥至最终含水量。若加装Wurster组件,同一台设备还可实现颗粒包衣功能。
为什么要对粉末进行制粒,而不是直接使用?
细粉流动性差、易分层、扬尘严重,且压缩性能不稳定。制粒可获得流动性好、成分均匀、堆密度可控、粉尘少且溶出性能更优的颗粒——这对于确保片重一致性和含量均匀性往往至关重要。
流化床制粒中最常见的问题是什么?
过湿。若粘合剂的喷雾速率超过床层的蒸发能力,颗粒表面会过于发粘,导致失控团聚甚至塌床——即所谓的“湿淬灭”。反之,若喷雾过慢,粘合剂会在形成液桥前就已干燥,最终只能得到细粉而非颗粒。因此,维持喷雾速率与蒸发速率之间的平衡是核心的控制难点。
顶部喷雾与底部喷雾有何区别?
顶部喷雾的喷嘴位于床层上方,是制粒的标准配置。底部喷雾(Wurster)的喷嘴设于分布板内,通过导流筒向上喷射,由于颗粒能沿有序路径反复经过喷嘴,因而可实现远比顶部喷雾均匀的包衣效果——而这正是获得均匀膜层所必需的条件。